
 Главная

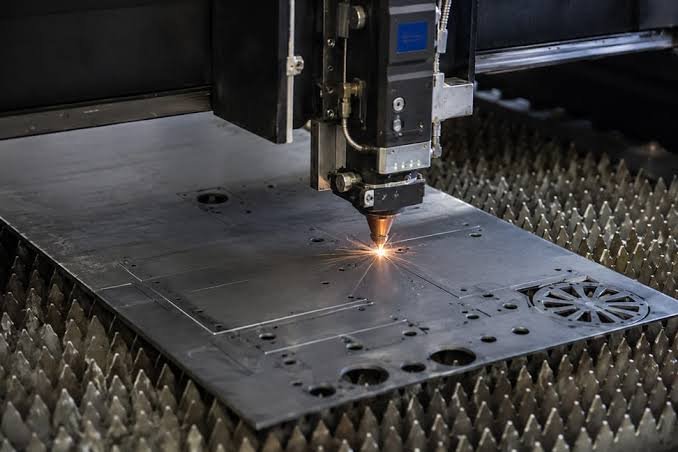
Лазерная резка металла высокой точности — это технология, при которой сфокусированный луч снимает или плавит металл в узкой зоне. За счёт малого диаметра пятна и точного управления мощностью получается деталь с ровной кромкой и минимальным отклонением от чертежа. Такой метод востребован там, где важны повторяемость и аккуратные края.
Для подбора оборудования и расходников специалисты часто изучают источник, где можно сравнить решения под разные задачи. Но сама точность зависит не только от станка. На неё влияют материал, толщина, фокус, скорость, газ и квалификация оператора.
Что означает высокая точность
В обиходе точность часто сводят к одной цифре. На деле это набор параметров. Один станок может идеально держать контур, но оставлять заметную шероховатость. Другой даёт гладкую кромку, однако медленно работает на толстом металле. Поэтому при заказе деталей стоит уточнять, какие именно допуски важны.
К основным показателям относят несколько пунктов.
• позиционная точность — насколько точно головка попадает в заданную точку;
• ширина реза — какой зазор остаётся после прохода луча;
• шероховатость кромки — насколько гладкой получается поверхность;
• повторяемость — способность станка выдавать одинаковый результат от детали к детали;
• минимальный радиус — возможность делать острые углы и сложные контуры.
Эти параметры связаны между собой. Если уменьшить ширину реза, иногда падает скорость. Если поднять мощность, кромка может стать грубее. Точнее, идеальный режим всегда ищут под конкретную задачу. Универсальной настройки на все случаи нет.
Как работает лазерный станок
Лазерный станок формирует луч, направляет его через оптическую систему и фокусирует на поверхности металла. В точке фокуса температура резко растёт. Металл плавится или испаряется, а поток газа выдувает расплав из зоны реза. Головка движется по программе, поэтому контур повторяется с высокой точностью.
Существуют разные типы источников. Волоконные лазеры чаще применяют для металлов. CO2-лазеры хорошо работают с некоторыми материалами, но постепенно уступают место волоконным системам. Твердотельные лазеры тоже находят нишу. Выбор зависит от толщины, типа металла и нужной производительности.
Кстати, на точность влияет не только источник. Важна жёсткость портала, качество направляющих, состояние линз и чистота сопла. Даже небольшое загрязнение оптики меняет форму луча. На практике мастера замечают: после обслуживания станок начинает резать заметно аккуратнее.
Материалы и толщины
Высокоточная резка подходит для многих металлов. Углеродистая сталь режется хорошо и предсказуемо. Нержавеющая сталь требует более аккуратного подбора газа и мощности. Алюминий отражает часть излучения, поэтому нужен подходящий источник. Медь и латунь сложнее из-за высокой теплопроводности. Титан требует особых режимов, чтобы не перегревать кромку.
Толщина тоже задаёт границы. Тонкий металл до 1–2 мм режется быстро и чисто. Средние толщины 3–10 мм требуют баланса скорости и давления газа. Толстый металл от 12 мм и выше режут медленнее, а кромка может требовать дополнительной обработки. Однако современные волоконные лазеры уверенно работают и с серьёзными толщинами.
Любопытно, что качество исходного листа иногда важнее мощности станка. Ржавчина, окалина, внутренние напряжения и разнотолщинность сбивают режим. Поэтому перед резкой материал стоит проверить. Это не всегда удобно, но экономит время на подгонке деталей.
Факторы, влияющие на точность
Первый фактор — фокусное расстояние. Положение фокуса относительно поверхности меняет ширину реза и глубину проплавления. Второй — скорость движения головки. Слишком быстро луч не успевает проплавить металл. Слишком медленно появляется перегрев и грат. Третий — давление и тип вспомогательного газа. Кислород, азот или воздух дают разный результат.
Ещё один фактор — тепловые деформации. Металл нагревается неравномерно, особенно на тонких деталях с частыми перемычками. Деталь может слегка увести. Опытный оператор учитывает это в раскладке и последовательности резов. Иногда помогает смена порядка обработки. Иногда — небольшие технологические перемычки.
Не стоит забывать про калибровку. Если станок давно не проверяли, точность падает незаметно. Обычно достаточно регулярного обслуживания и контрольных прогонов. Правда, некоторые производства экономят на этом. Потом удивляются, почему партия отличается от образца. Но вернёмся к резке.
Где применяют высокоточную лазерную резку
Такая обработка нужна в машиностроении. Из листа делают кронштейны, корпуса, фланцы и декоративные панели. В медицине лазер режет детали оборудования, где важны чистота и повторяемость. В авиации и космосе — лёгкие элементы с сложной геометрией. В электронике — экраны, шасси, контакты. В рекламе и архитектуре — узоры, ширмы, фасадные элементы.
Отдельное направление — мелкосерийное производство. Когда нужно быстро проверить идею, лазерная резка позволяет сделать партию без дорогой оснастки. Дизайнеры ценят возможность менять чертёж и сразу видеть результат. Инженеры — возможность держать допуски. Заказчики — скорость и аккуратный внешний вид.
В некоторых сферах без высокой точности просто не обойтись. Например, в производстве фильтров или теплообменников. Там малейшее отклонение влияет на сборку. Поэтому к выбору подрядчика относятся внимательно. Смотрят не только на цену, но и на парк станков, контроль качества и опыт.
Преимущества и особенности
Главное преимущество — сочетание скорости и аккуратности. Лазер не требует механического контакта с деталью. Значит, нет износа инструмента и лишних усилий. Можно резать тонкие перемычки и сложные внутренние контуры. Края часто не нуждаются в дополнительной обработке. Это сокращает цепочку операций.
Есть и технологические особенности. Кромка может иметь небольшую зону термического влияния. Для большинства задач это не критично. Но в ответственных деталях иногда требуется последующая мехобработка. Также толщина металла влияет на скорость. Чем толще лист, тем медленнее процесс. Это не минус, а физика.
Экономика тоже имеет значение. Лазерная резка выгодна при серийных заказах и при сложной геометрии. Если деталь простая и толстая, иногда дешевле плазменная резка. Однако высокая точность часто окупается за счёт сборки без подгонки. Каждый случай считают отдельно.
Как выбрать режим и подрядчика
При выборе режима смотрят на материал, толщину, требуемую шероховатость и допуск. Для тонкого металла ставят высокую скорость и умеренную мощность. Для толстого — снижают скорость и повышают давление газа. Для нержавейки чаще используют азот, чтобы кромка не окислялась. Для углеродистой стали иногда подходит кислород.
Подрядчика стоит оценивать по нескольким признакам. Наличие современного оборудования. Возможность пробной резки. Прозрачность по срокам. Контроль размеров после обработки. Готовность обсуждать технологические нюансы. Если исполнитель отвечает односложно и не задаёт вопросов, это повод насторожиться. Хороший технолог уточнит, где будет применяться деталь.
Также важно, как организована логистика и упаковка. Тонкие детали легко погнуть при перевозке. Острые кромки требуют защиты. Маркировка помогает не перепутать партии. Эти мелочи не относятся напрямую к резке, но влияют на итог. Заказчик получает не просто лист с контурами, а готовый комплект.
Точность и производительность
Иногда точность и скорость воспринимают как противоположности. Отчасти так и есть. Если нужно идеальное качество, режим делают мягче. Если важнее объём, скорость поднимают. Но современные станки умеют балансировать эти параметры. Автоматика корректирует мощность и подачу. Датчики следят за расстоянием до металла.
На производстве часто разделяют операции. Одни детали режут на максимальной скорости. Другие — на щадящем режиме. Это позволяет не переплачивать за точность там, где она не нужна. И наоборот, не экономить на ответственных узлах. Такой подход снижает себестоимость без потери качества.
Стоит помнить про человеческий фактор. Программа может быть идеальной, но оператор должен правильно выставить фокус и проверить газ. Обучение и опыт здесь не формальность. Даже лучший станок требует настройки. Поэтому на производствах ценят специалистов, которые понимают физику процесса.
Тренды и развитие
Лазерная резка продолжает развиваться. Волоконные источники становятся мощнее и компактнее. Появляются системы автоматической загрузки и выгрузки. Это снижает долю ручного труда. Программное обеспечение упрощает раскладку и оптимизирует расход материала. Некоторые станки подключаются к системам мониторинга.
Ещё одно направление — сенсорика. Датчики контролируют процесс в реальном времени. Если кромка начинает отклоняться, система может подсказать оператору. В перспективе такие решения сделают высокую точность более стабильной. Но пока многое зависит от настройки и обслуживания.
Нельзя не отметить рост доступности. Ещё десять лет назад мощный волоконный лазер был редкостью. Сейчас такие станки есть у многих средних производств. Это меняет рынок. Заказчики получают больше предложений. Конкуренция растёт. Выигрывают те, кто держит качество и сроки.
Что важно запомнить
Высокоточная лазерная резка металла — это не одна кнопка. Это совокупность режима, оборудования, материала и опыта. Точность проявляется в допусках, кромке и повторяемости. Она нужна не всегда, но там, где нужна, экономит время и деньги. При заказе стоит обсуждать не только цену, но и технические требования.
Если подойти к выбору спокойно, можно получить детали, которые сразу идут в сборку. Без доработки, подгонки и лишних вопросов. Лазерная резка высокой точности для этого и существует. Она соединяет скорость обработки с аккуратным результатом. И это делает её востребованной в самых разных отраслях.