
 Главная

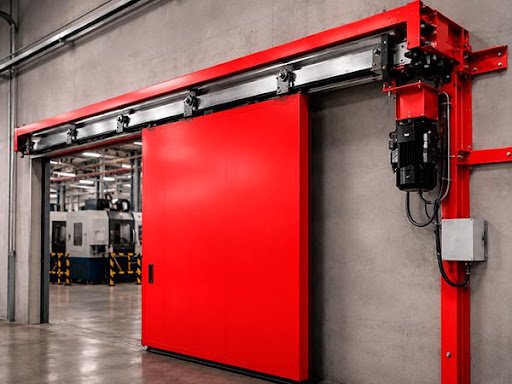
Противопожарные ворота — это не просто металлические створки. Они должны выдерживать высокие температуры, перекрывать поток дыма и сохранять работоспособность в аварийной ситуации. На рынке такие конструкции выпускают разные компании, и одна из них — «ДАС Тор» — производитель противопожарных ворот. Процесс их изготовления начинается задолго до сварки и покраски. Сначала инженеры изучают объект, нормы и требования заказчика. Потом появляются чертежи, расчеты и спецификации. И только после этого металл попадает в цех.
Многие заказчики удивляются, когда узнают, сколько проверок проходит каждая партия. Кажется, что ворота — это рама, полотно и петли. На деле там десятки деталей, и каждая влияет на результат. Где-то важна толщина стали, где-то состав покрытия, а где-то — точность зазора. Ошибка в несколько миллиметров может изменить поведение конструкции при пожаре. Поэтому производство противопожарных ворот — это дисциплина, где мелочей нет.
От заявки до технического задания
Работа начинается с заявки. Заказчик указывает размеры проема, тип объекта, условия эксплуатации и требуемый предел огнестойкости. Например, для склада и для производственного цеха требования могут отличаться. Специалисты уточняют, нужны ли автоматические приводы, датчики, аварийное открывание. Важно понять, как ворота будут использоваться каждый день. Если через них проходит транспорт, нагрузка на механизмы выше. Если это технический проем, приоритет может быть у герметичности.
На этом этапе формируется техническое задание. В нем фиксируют не только размеры, но и класс огнестойкости, тип заполнения, цвет, способ монтажа. Иногда заказчик просит нестандартную высоту или встроенную калитку. Такие решения требуют отдельного расчета. Инженеры проверяют, не нарушит ли дополнительный элемент общую прочность. После согласования ТЗ начинается проектирование.
Проектирование и расчеты
Проектировщики создают рабочие чертежи. Они определяют геометрию рамы, количество ребер жесткости, схему сварки. Для противопожарных ворот особенно важен узел примыкания к стене. Через него идет тепло, и если узел слабый, конструкция может не выдержать испытание. Расчеты помогают понять, как поведет себя металл при нагреве. Также учитывается вес полотна. Слишком тяжелая створка создаст лишнюю нагрузку на петли и привод. Слишком легкая может не обеспечить нужную плотность.
Однако не все решается формулами. Опытный технолог смотрит, насколько удобно будет собирать изделие. Некоторые узлы проще сделать разборными. Другие лучше сварить на месте. Проект должен быть технологичным. Иначе производство затянется, а качество пострадает. Поэтому чертежи часто проходят внутреннюю проверку у мастеров цеха. Это простая, но полезная привычка.
Материалы: от стали до термоизоляции
Для противопожарных ворот используют сталь определенной толщины. Она должна держать форму и не деформироваться раньше времени. Каркас обычно делают из профильной трубы или гнутого профиля. Полотно может быть из стального листа с термоизоляцией. В качестве заполнителя применяют минеральную вату, базальтовые плиты или специальные огнестойкие материалы. Они не горят и замедляют передачу тепла.
Важны и комплектующие. Петли, замки, приводы, уплотнители — все должно соответствовать классу огнестойкости. Обычная фурнитура здесь не подойдет. Например, терморасширяющийся уплотнитель при нагреве увеличивается и перекрывает зазоры. Это помогает остановить дым. Крепеж тоже выбирают с запасом. Если саморез размягчится при высокой температуре, узел может потерять жесткость. Поэтому входной контроль материалов — обязательный этап.
Кстати, цвет и покрытие влияют не только на внешний вид. Порошковая краска защищает металл от коррозии. Но перед покраской поверхность нужно подготовить. Иначе покрытие ляжет неровно и начнет отслаиваться. Это, пожалуй, одна из самых недооцененных стадий.
Основные этапы производства
Когда проект готов, а материалы приняты на склад, запускается производственная цепочка. Она может немного отличаться в зависимости от модели, но общая логика сохраняется. Вот как выглядит путь от металла до готовых ворот.
1. Приемка и входной контроль металла, проверка сертификатов и геометрии.
2. Разметка и резка заготовок по рабочим чертежам.
3. Гибка, сверление и подготовка отверстий под крепеж.
4. Сварка каркаса полотна и рамы, зачистка швов.
5. Антикоррозионная обработка и грунтование металлических поверхностей.
6. Укладка термоизоляции и установка внутреннего заполнения.
7. Монтаж фурнитуры, петель, уплотнителей и замковых элементов.
8. Установка автоматики, проверка хода створки и настройка крайних положений.
9. Покраска, маркировка и упаковка готового изделия.
Каждый пункт важен. Если пропустить хотя бы один, ворота могут потерять заявленные свойства. Поэтому производители стараются не сокращать этапы, даже когда сроки поджимают.
Резка и подготовка металла
На этом этапе металл превращается в заготовки. Современные цеха используют лазерную резку, плазменную резку или гильотинные ножницы. Лазер дает высокую точность, но не всегда подходит для толстого металла. Плазма быстрее, однако кромка может требовать дополнительной обработки. Выбор зависит от толщины стали и типа детали. После резки заготовки очищают от заусенцев. Острые кромки не только опасны для монтажников, но и мешают сварке.
Разметка тоже не терпит спешки. Если отверстие сместится, петли встанут криво. Створка будет перекашиваться. При пожаре это может стать критичным. Поэтому на крупных производствах используют шаблоны и кондукторы. Они упрощают работу и снижают риск ошибки. Человеческий фактор никто не отменял, но его стараются ограничить.
Сварка каркаса и рамы
Сварка — сердце производства. Именно здесь формируется силовой каркас. Мастера соединяют профили, усиливают углы, устанавливают ребра жесткости. Важно не перегреть металл. От этого зависит прочность шва и геометрия изделия. После сварки конструкцию проверяют на диагонали. Если рама поведена, полотно не закроется плотно. Придется править или переделывать.
Швы зачищают, чтобы они не мешали навеске заполнения. Иногда применяют сварку в среде защитных газов. Она дает аккуратный шов и меньше брызг. Но и ручная дуговая сварка остается востребованной. Все зависит от задачи и оборудования. Главное — стабильное качество. Один слабый шов может стать точкой отказа.
Заполнение полотна и термоизоляция
После сварки каркас наполняют огнестойким материалом. Минеральная вата укладывается плотно, без пустот. Пустоты — это мостики тепла. Через них огонь и дым быстрее доберутся до другой стороны. Поэтому заполнение фиксируют так, чтобы оно не смещалось при движении створки. Иногда используют многослойную схему. Она дороже, но дает более предсказуемый результат.
Внутренние листы крепят к каркасу. Здесь важно соблюдать шаг крепежа. Если лист закреплен слабо, при нагреве он может отойти. Термоизоляция начнет оголяться. Поэтому крепеж подбирают с учетом температурных расширений. Это не самая заметная часть, но именно она часто решает исход испытаний.
Автоматика, приводы и фурнитура
Современные противопожарные ворота часто оснащают автоматикой. Привод открывает и закрывает створку по сигналу датчиков. В аварийной ситуации механизм должен сработать четко. Даже если пропало электричество, некоторые модели переходят в безопасный режим. Например, закрываются под действием пружины илиCounterweight. Точнее, противовеса. Это помогает сохранить барьер для огня и дыма.
Фурнитура подбирается под вес полотна. Петли должны выдерживать нагрузку и не терять подвижность. Замки и задвижки — обеспечивать плотное прилегание. Уплотнители — компенсировать неровности. Все элементы проверяют на совместимость. Иногда заказчик хочет нестандартный цвет или скрытую проводку. Это возможно, но требует дополнительного времени.
Сборка, регулировка и испытания
Когда все детали готовы, ворота собирают на стенде. Это позволяет проверить ход створки, зазоры и работу автоматики. Мастера регулируют петли, настраивают концевые выключатели. Если створка идет туго, ищут причину. Может, перекос рамы. Может, слишком плотный уплотнитель. Или привод подобран неверно. Лучше найти это в цеху, чем на объекте.
Затем проводят испытания. Проверяют геометрию, легкость хода, срабатывание механизмов. Для противопожарных ворот важны и лабораторные тесты. Они подтверждают предел огнестойкости. Производитель может показать сертификаты и протоколы. Это не формальность. Это доказательство, что конструкция действительно работает.
Покраска, маркировка и упаковка
После испытаний изделие отправляют на покраску. Поверхность очищают, обезжиривают и наносят грунт. Затем идет порошковая краска или другое защитное покрытие. В камере полимеризации металл нагревается, и покрытие становится прочным. Цвет выбирает заказчик по каталогу. Но стоит помнить: слишком яркие оттенки могут быстрее выцветать на солнце.
Готовые ворота маркируют. Указывают модель, размеры, дату выпуска и номер партии. Это помогает при монтаже и обслуживании. Затем изделие упаковывают. Раму и полотно фиксируют, чтобы они не терлись при перевозке. Уплотнители и автоматику укладывают отдельно. На объект ворота приезжают в собранном или частично разобранном виде. Это зависит от габаритов и условий доставки.
Что влияет на сроки и стоимость
Срок производства зависит от сложности проекта. Стандартные модели делают быстрее. Нестандартные размеры, скрытая автоматика, особое покрытие — все это добавляет времени. Влияет и загрузка цеха. Иногда приходится ждать партию металла или комплектующих. Стоимость складывается из материалов, работы, испытаний и логистики. Дешевле не всегда лучше. Если сэкономить на термоизоляции, ворота могут не пройти проверку.
Заказчику стоит заранее уточнить, кто делает монтаж. Производитель может отправить свою бригаду или рекомендовать подрядчика. Неправильная установка сводит на нет качество изготовления. Поэтому лучше, когда монтаж и производство связаны. Тогда ответственность не размывается.
Производство противопожарных ворот — это многоступенчатый процесс. Он начинается с расчета и заканчивается упаковкой готового изделия. Каждый этап влияет на безопасность. Проектирование задает геометрию. Материалы обеспечивают стойкость. Сварка создает каркас. Термоизоляция замедляет огонь. Автоматика помогает сработать вовремя. Испытания подтверждают результат. Если смотреть на готовые ворота, можно увидеть металл, краску и фурнитуру. Но за ними стоит работа инженеров, сварщиков, сборщиков и контролеров. Именно поэтому качественные противопожарные ворота нельзя сделать наспех. Они требуют внимания к деталям и уважения к нормам. Тогда конструкция выполняет главную задачу — защищает людей и имущество при пожаре.